인쇄 현장에서 잉크가 미세하게 번지거나, 깨끗하게 닦은 지 얼마 안 된 필름·종이에 먼지가 다시 들러붙고, 낱장이 서로 달라붙어 급지가 어긋나는 문제를 겪어 보셨을 겁니다. 이런 증상의 상당수는 설비 노후나 잉크 품질이 아니라 공정 중 발생하는 정전기가 원인입니다. 이 글에서는 인쇄 공정에서 정전기가 왜 생기고 어떤 불량으로 이어지는지, 그리고 제전바(이오나이저)로 이를 어떻게 잡는지를 현장 관점에서 정리합니다.
인쇄 공정에서 정전기는 왜 생길까
정전기는 서로 다른 두 물체가 접촉했다가 분리될 때 전하가 한쪽으로 쏠리면서 발생합니다. 이를 마찰·박리 대전이라고 부릅니다. 인쇄 공정은 이 조건을 거의 모든 구간에서 충족합니다.
- 언와인더/급지부: 롤에서 필름·종이가 풀릴 때(박리) 강한 전하가 발생
- 가이드 롤러 통과: 소재가 롤러와 마찰하며 지속적으로 대전
- 건조·열처리 구간: 수분이 줄면 저항이 높아져 전하가 빠지지 않고 축적
- 리와인더/권취부: 겹겹이 감기는 층 사이에서 전위차 발생

특히 BOPP, PET, PE 같은 플라스틱 필름은 부도체라 전하가 빠져나가지 못하고 수천~수만 V까지 쌓이기도 합니다. 저습(겨울철, 공조 가동 시)일수록 공기 중 수분이 적어 자연 방전이 어려워지므로 불량률이 계절을 타는 경우가 많습니다.
정전기가 만드는 대표적 인쇄 불량
정전기는 눈에 보이지 않지만 품질 지표에는 분명하게 나타납니다. 현장에서 자주 보고되는 증상을 정리하면 다음과 같습니다.
| 불량 유형 | 현상 | 정전기와의 연관 |
|---|---|---|
| 먼지·이물 흡착 | 인쇄면에 반점, 핀홀, 도트 결함 | 대전된 소재가 공기 중 분진을 끌어당김 |
| 잉크 번짐·미스팅 | 망점 주변 번짐, 잉크 안개(미스팅) | 전하가 잉크 입자 궤적을 교란 |
| 급지/겹침 불량 | 낱장 달라붙음, 2장 급지, 레지스터 틀어짐 | 정전 인력으로 시트끼리 부착 |
| 권취 불량 | 롤이 울거나 주름, 텔레스코핑 | 층간 반발·인력으로 장력 불안정 |
| 작업자 쇼크 | 롤러·가이드 접촉 시 따끔한 방전 | 축적 전하의 순간 방전 |
이 중 먼지 흡착과 잉크 번짐은 재작업·폐기로 직결되고, 미스팅은 설비 오염까지 유발해 청소 주기를 앞당깁니다.

제전바(이오나이저)로 정전기를 잡는 원리
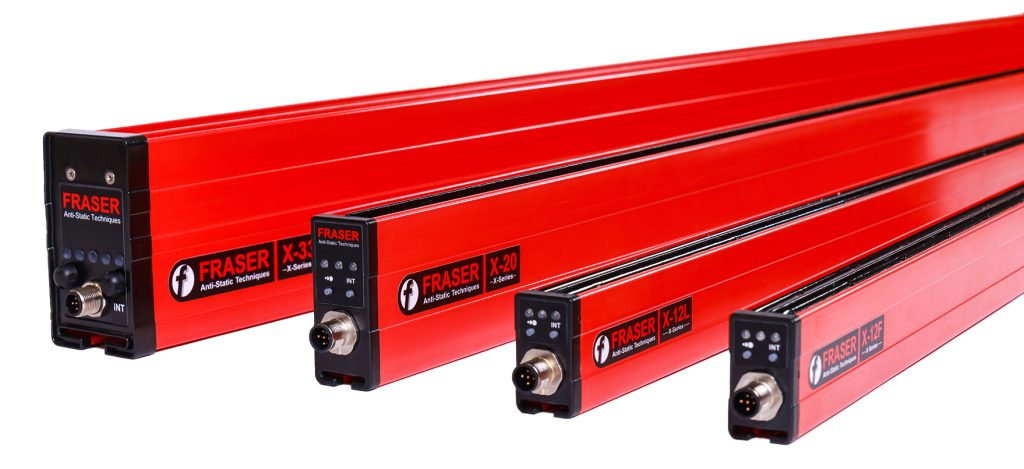
근본 해결책은 쌓인 전하를 중화(제전)하는 것입니다. 제전바는 고전압으로 공기를 이온화해 양이온과 음이온을 만들고, 소재 표면의 전하와 반대 극성 이온이 결합하면서 전위를 0에 가깝게 떨어뜨립니다.
인쇄 라인에서는 보통 다음 방식을 활용합니다.
- AC 방식 제전바: 넓은 면적을 안정적으로 제전. 일반적인 급지·가이드 구간에 적합
- DC(펄스) 방식: 이온 밸런스 제어가 정밀해 고속·정밀 인쇄에 유리
- 송풍(블로어)형: 제전바를 소재에 가까이 두기 어려운 구간에 이온을 바람으로 전달
핵심 성능 지표는 제전 시간(감쇠 시간)과 이온 밸런스(오프셋 전압)입니다. 제전 시간이 짧을수록 고속 라인에서도 전하를 제때 중화하고, 이온 밸런스가 0V에 가까울수록 소재를 재대전시키지 않습니다. 밸런스가 틀어진 제전바는 오히려 한쪽 극성으로 소재를 대전시켜 불량을 키울 수 있으므로 주기적 점검이 필요합니다.
설치 위치와 운영 포인트
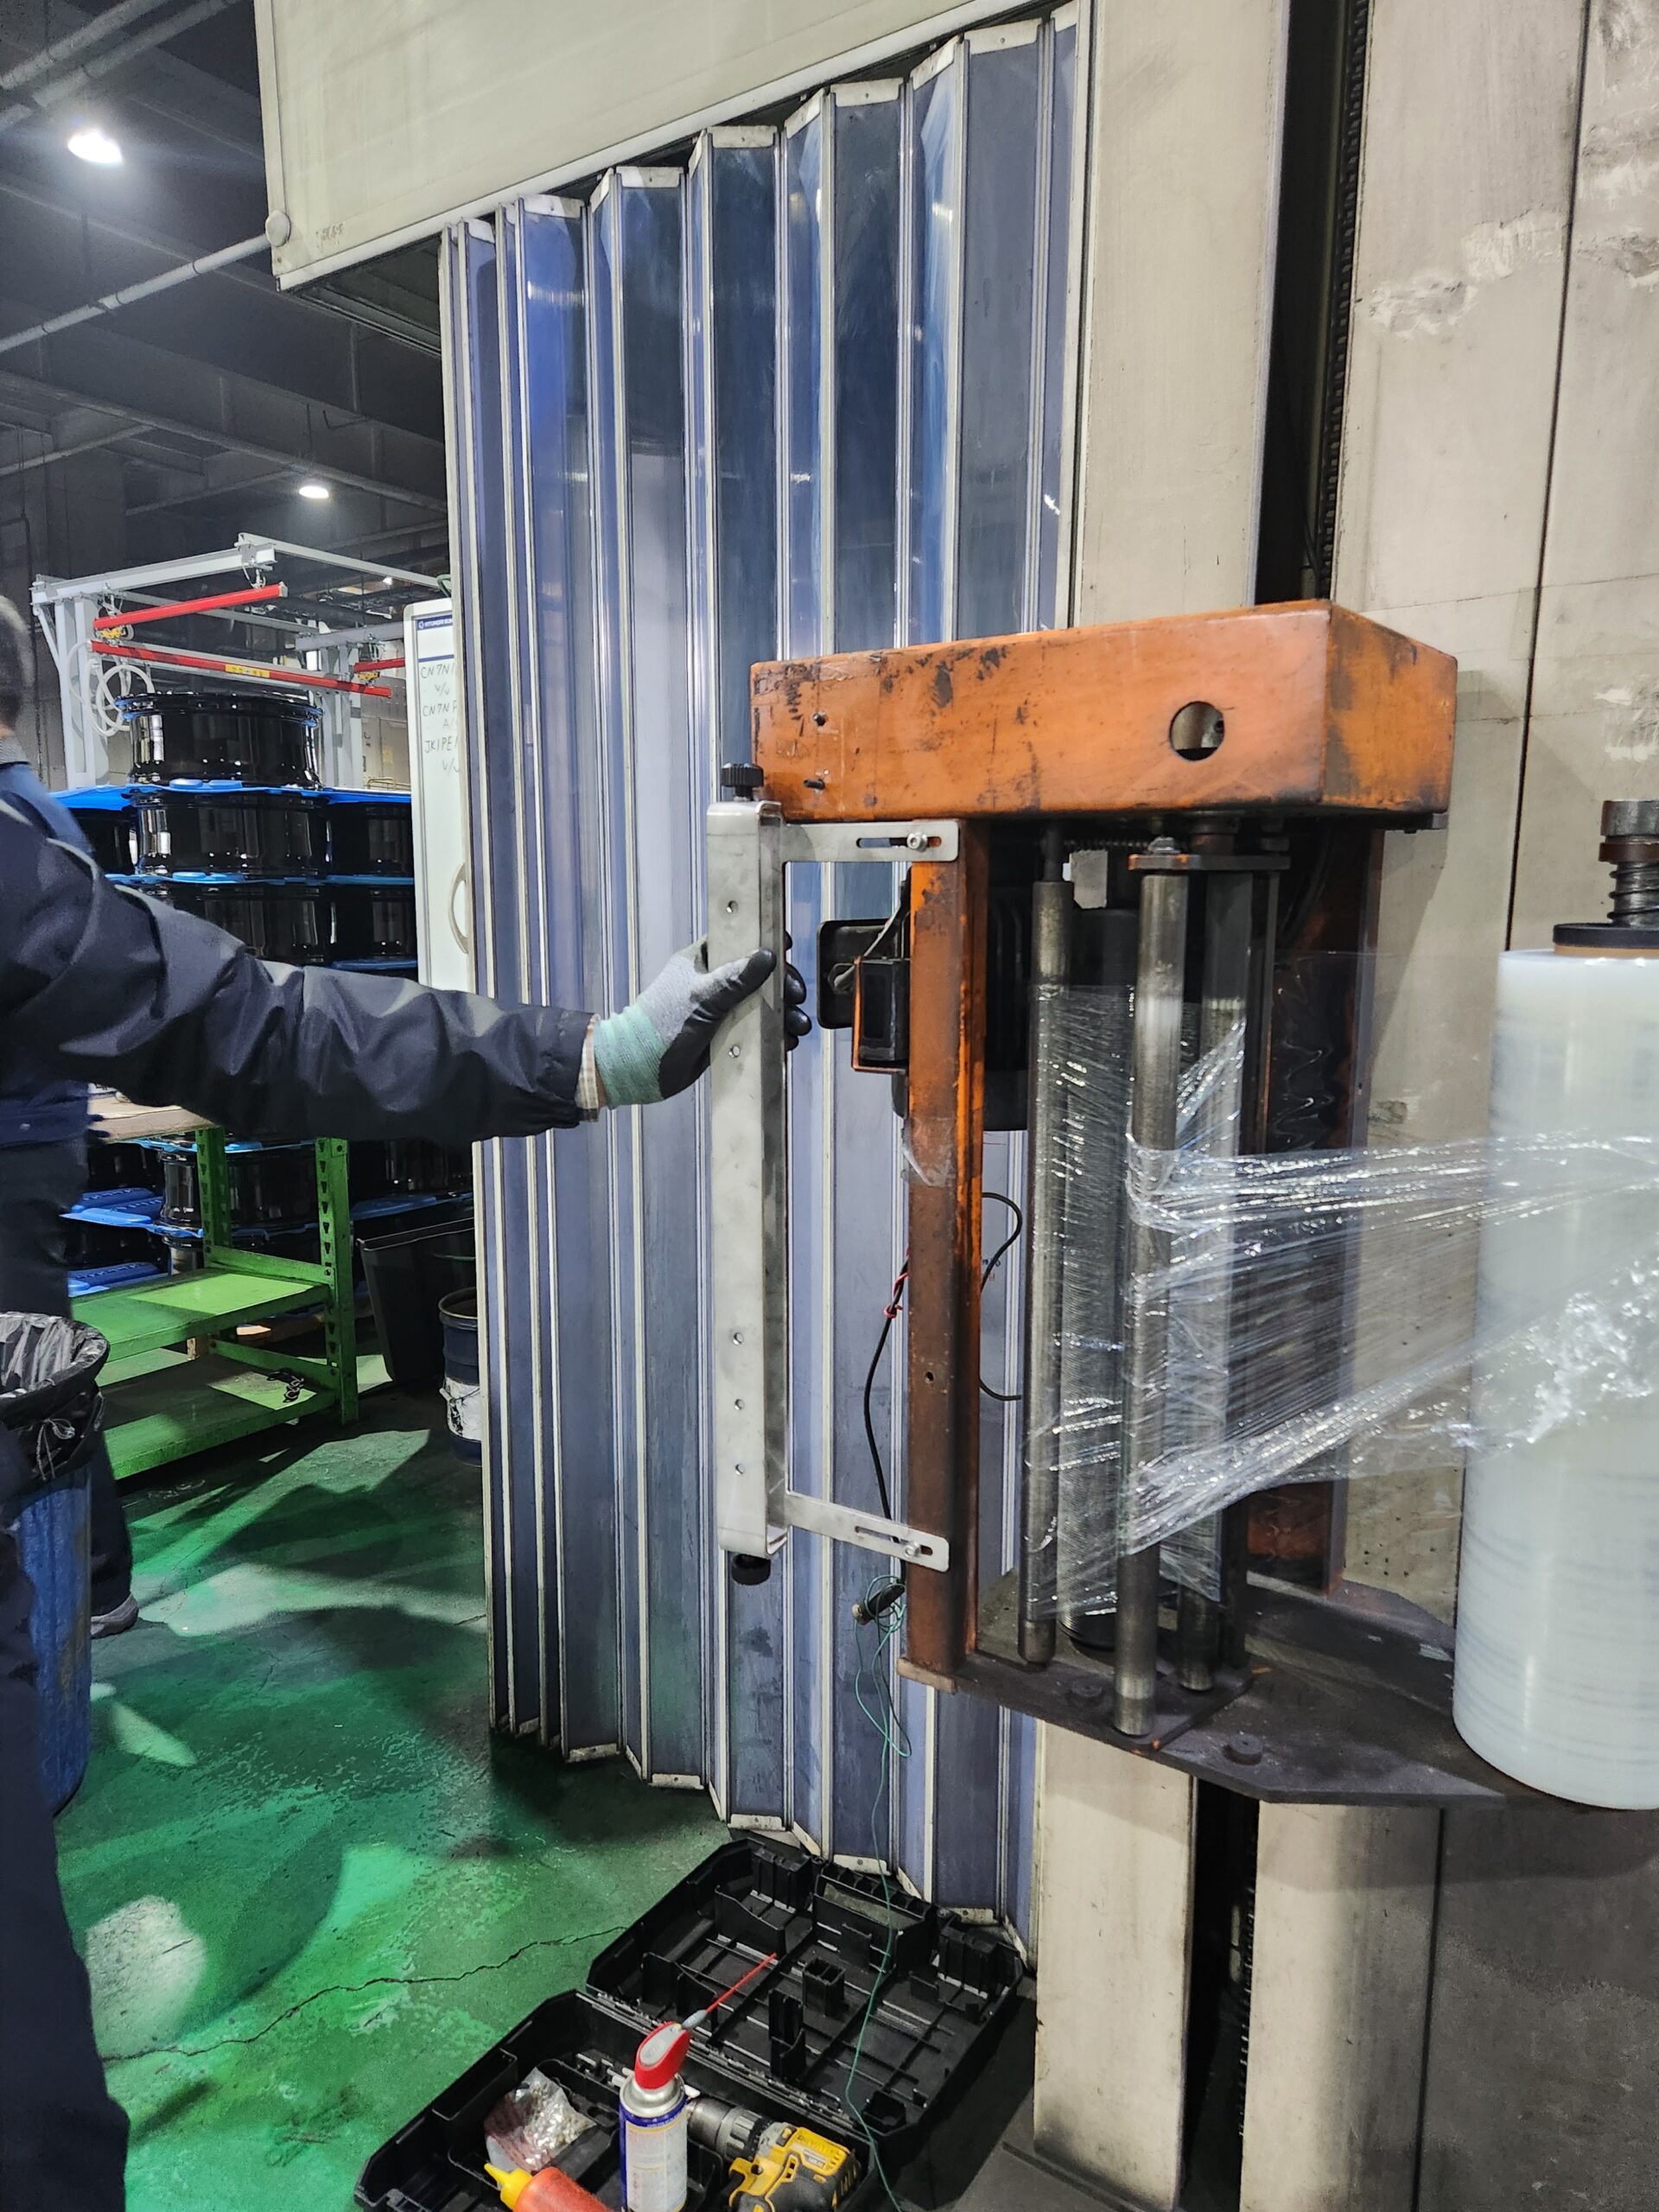
제전바는 ‘어디에, 얼마나 가까이’ 두느냐가 성능을 좌우합니다. 인쇄 공정에서 우선 고려할 구간과 원칙은 다음과 같습니다.
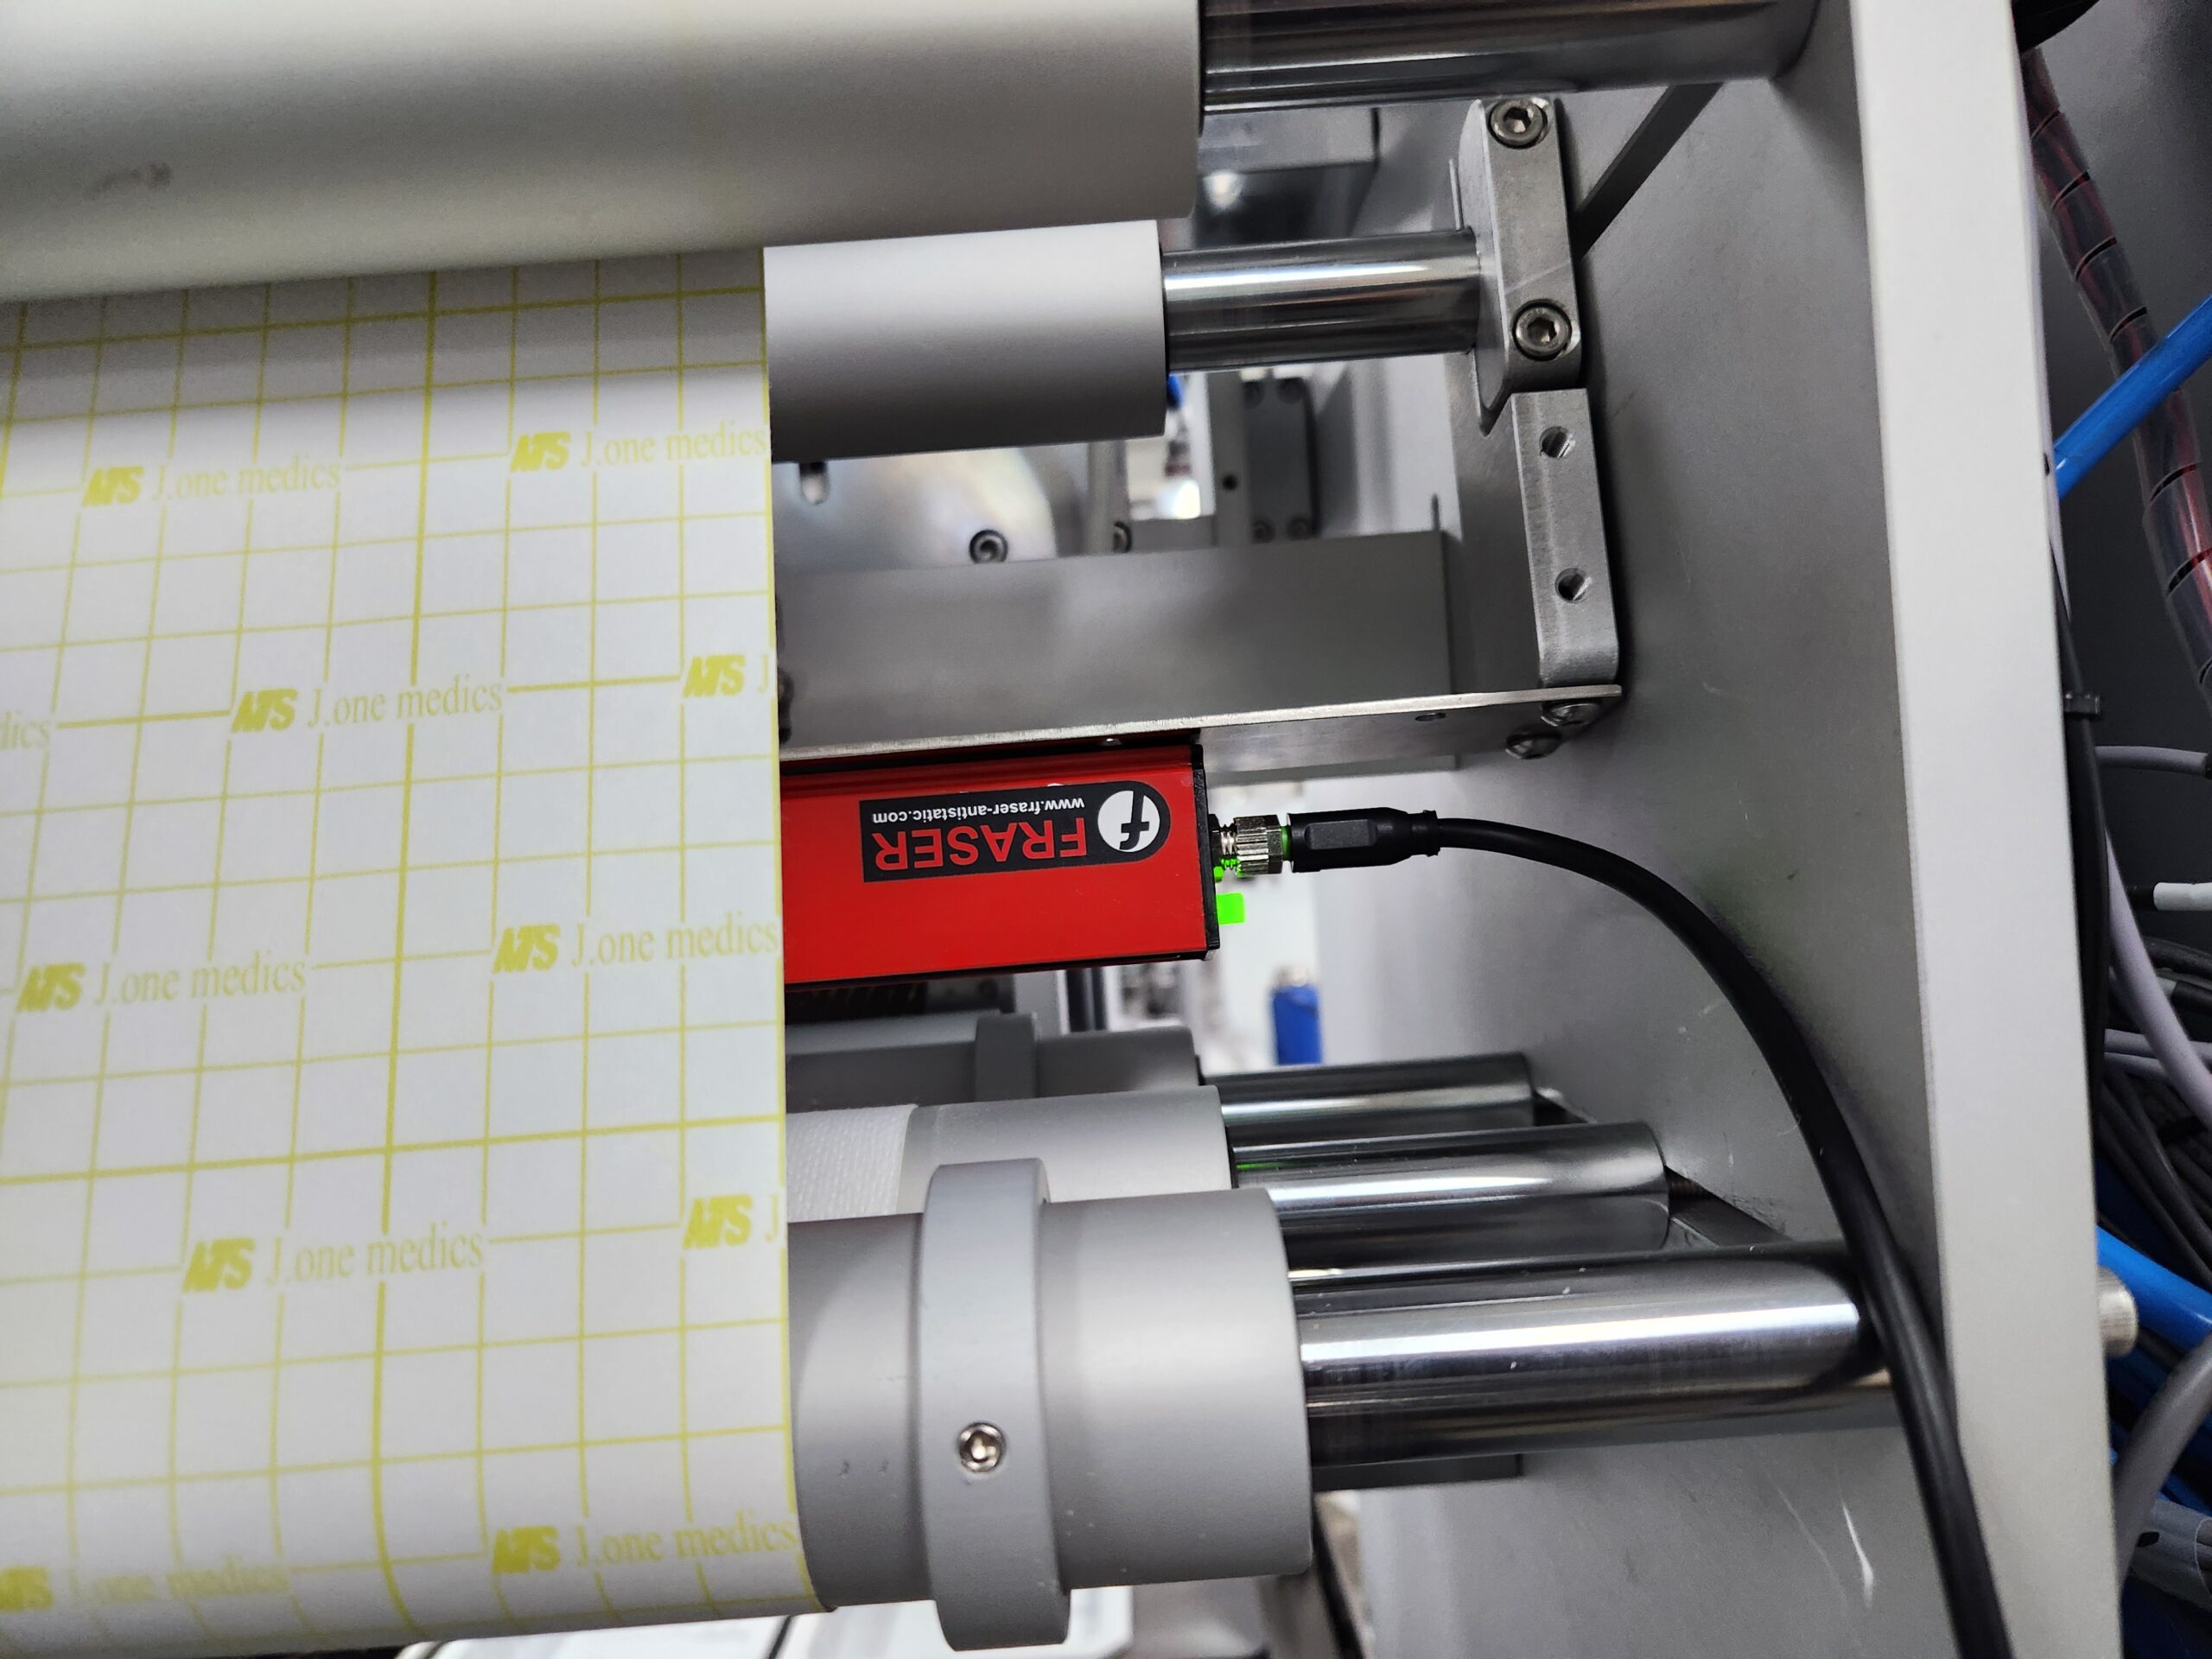
- 언와인더 직후: 롤에서 풀리며 생긴 박리 전하를 가장 먼저 제거
- 인쇄 유닛 직전: 잉크가 올라가기 직전에 표면 전하를 0으로 만들어 번짐·미스팅 억제
- 건조 구간 이후: 열처리로 재대전된 전하 재중화
- 리와인더 직전: 권취 주름·텔레스코핑 방지
설치 거리는 제전바 모델과 라인 속도에 따라 다르지만, 소재에 지나치게 멀면 이온이 도달하기 전에 소멸하고, 너무 가까우면 기구 간섭·오염이 생깁니다. 제조사 권장 거리를 기준으로 삼되, 정전기 측정기(필드미터)로 설치 전후 표면 전위를 실측해 효과를 수치로 확인하는 것이 정확합니다.
운영 체크리스트
- 제전바 방전침(이미터)의 분진·잉크 오염 여부를 주기적으로 점검·청소
- 접지(어스) 연결 상태 확인 — 접지 불량 시 제전 효율 급감
- 저습 계절에는 제전 구간 추가 또는 송풍형 보강 검토
- 설치 전후 표면 전위를 측정해 개선량(V) 기록·관리
- 이온 밸런스 측정으로 재대전 여부 확인
자주 묻는 질문
Q1. 공조(에어컨/제습)만 조절해도 정전기가 잡히나요?
습도를 높이면 자연 방전이 다소 개선되지만, 플라스틱 필름 같은 부도체는 습도만으로 축적 전하를 충분히 제거하기 어렵습니다. 제품 품질이 걸린 공정이라면 제전바로 능동 제전을 병행하는 것이 안정적입니다.
Q2. 제전바를 달았는데도 먼지가 여전히 붙어요.
설치 위치가 대전 발생점과 멀거나, 이미터 오염·접지 불량, 이온 밸런스 불균형이 흔한 원인입니다. 필드미터로 설치 전후 전위를 측정해 어느 구간이 제대로 중화되지 않는지 먼저 확인하세요.
Q3. 고속 인쇄라 제전 시간이 부족할까 걱정입니다.
라인 속도가 높을수록 짧은 제전 시간과 긴 유효 거리를 가진 모델이 필요합니다. DC 펄스형이나 고출력 AC형이 유리하며, 선정 시 라인 속도와 소재 폭을 함께 검토해야 합니다.
Q4. 제전바 청소는 얼마나 자주 해야 하나요?
잉크 미스팅·분진이 많은 환경일수록 짧아집니다. 일반적으로 정기 점검 시 이미터 오염 상태를 육안 확인하고, 제전 효율이 떨어지면 즉시 청소하는 것을 권장합니다.
정리
인쇄 공정의 잉크 번짐·먼지 흡착·급지 불량은 대부분 박리·마찰로 생긴 정전기가 원인이며, 핵심 해결책은 대전 발생점 가까이에 제전바를 두어 전하를 중화하는 것입니다. 성능은 제전 시간과 이온 밸런스로 판단하고, 설치 전후 전위를 실측해 관리하면 불량률을 꾸준히 낮출 수 있습니다. 라인 속도·소재·레이아웃에 맞는 모델 선정이 어렵다면, 영국 Fraser 본사 공식 인증 한국 대리점인 이온크래프트가 프레이저(FRASER) 이오나이저를 기반으로 현장 측정과 적용 상담을 도와드립니다. 문의: 070-8778-0723.
답글 남기기